1.2344

عملیات حرارتی فولاد ابزار گرمکار 2344 (AISI H13)| راهنمای کامل سیکل، دما و انتخاب کوره

چرا اجرای عملیات حرارتی برای فولاد 2344 حیاتی است؟

فولاد 1.2344، که در استانداردهای آمریکایی با کد AISI H13  شناخته می‌شود، از خانواده فولادهای آلیاژی کروم-مولیبدن-وانادیوم است. ترکیب متعادل این سه عنصر، فولادی با سختی مناسب، استحکام گرم بالا، مقاومت به نرم‌ شدن در دمای کاری و مقاومت به ترک‌خوردگی حرارتی ایجاد می‌کند،ویژگی‌هایی که این گرید را به یکی از پرکاربردترین انتخاب‌ها در میان فولادهای ابزار گرمکار تبدیل کرده‌اند.این فولاد در شرکت‌های معتبر فولادسازی با نام‌های تجاری دیگری نیز عرضه می‌شود، از جمله W302  و ORVAR 2M.

برای آشنایی بیشتر با خواص متالورژیکی عمومی این گرید، می‌توانید به مقاله اختصاصی فولاد 1.2344 مراجعه کنید؛ اما محور این مقاله، خودِ فرایند عملیات حرارتی است،از آنیل و تنش‌گیری تا سخت‌کاری، کوئنچ و تمپر، و اینکه هر مرحله چگونه بر عمر واقعی قالب و قطعه اثر می‌گذارد.

کاربرد اصلی فولاد 1.2344 در قالب‌های فورج گرم، ابزارهای ریخته‌گری تحت فشار (دایکست) و قالب‌ها و تجهیزات اکستروژن آلومینیوم و مس است.در این کاربردها، ابزار در حین کار، بارها سیکل‌های حرارتی گرم و سرد را تجربه می‌کند؛ عملکرد فولاد در برابر این چرخه‌های حرارتی، مستقیماً به کیفیت اجرای عملیات حرارتی وابسته است، نه فقط به ترکیب شیمیایی خام آن.

ترکیب شیمیایی و نقش عناصر آلیاژی در فولاد 1.2344

عنصر

مقادیر اسمی

Carbon (C)

0.37-0.42%

Silicon (Si)

0.90-1.20%

Manganese (Mn)

0.30-0.50%

Chromium (Cr)

4.80-5.50%

Molybdenum (Mo)

1.20-1.50%

Vanadium (V)

0.85-1.15%

Sulfur (S)

Max 0.015%

Phosphorus (P)

Max 0.015%

کروم (Cr)

کروم در فولاد 1.2344 عمدتاً باعث افزایش سختی‌پذیری، استحکام گرم، مقاومت به نرم‌شدن در دمای بالا و مقاومت نسبی در برابر اکسیداسیون می‌شود.

مولیبدن (Mo)

مولیبدن سختی‌پذیری، استحکام گرم و مقاومت فولاد در برابر نرم‌شدن در دمای بالا را افزایش می‌دهد.

این عنصر از طریق تشکیل کاربیدهای آلیاژی، نقش مهمی در پدیده سخت‌شوندگی ثانویه (Secondary Hardening) دارد. پدیده ای که در مرحله تمپرینگ توضیح داده می شود.

وانادیوم (V)

وانادیوم با تشکیل کاربیدهای سخت و کمک به ریزدانه شدن ساختار، مقاومت به سایش و پایداری خواص در دمای بالا را افزایش می‌دهد. اثر آن بر چقرمگی به مقدار، مورفولوژی و توزیع کاربیدها و فرآیند عملیات حرارتی وابسته است.

ترکیب عناصر آلیاژی

ترکیب هم‌افزایی این سه عنصر، فولاد 1.2344 را به آلیاژی متعادل تبدیل می‌کند که هم استحکام دمای بالا و هم چقرمگی لازم برای تحمل شوک‌های حرارتی مکرر را دارد.

کروم

    • نقش : کروم یک عنصر آلیاژی اولیه در فولاد 1.2344 است که به سختی پذیری، استحکام در دمای بالا و مقاومت در برابر خوردگی کمک می کند.
    • اثر: افزودن کروم مقاومت فولاد را در برابر سایش، خوردگی و خستگی حرارتی افزایش می دهد و آن را برای کاربردهایی که ابزارها در معرض دماهای بالا و شرایط کاری سخت قرار می گیرند، مناسب می کند.

مولیبدن

    • نقش: مولیبدن نقش مهمی در بهبود استحکام فولاد در دمای بالا، سختی و مقاومت در برابر خزش دارد.
    • اثر: وجود مولیبدن به توانایی فولاد برای حفظ یکپارچگی ساختاری و سختی در دماهای بالا کمک می کند و آن را برای کاربردهای ابزار کار گرم مناسب می کند.

وانادیوم

    • نقش: وانادیوم برای افزایش سختی، مقاومت در برابر سایش و چقرمگی کلی فولاد اضافه شده است.
    • اثر: وانادیم ساختاردانه را در طول عملیات حرارتی، چقرمگی و مقاومت فولاد را در برابر تغییر شکل بهبود می بخشد. این امر به ویژه در کاربردهایی که مقاومت در برابر ضربه بسیار مهم است، اهمیت دارد.

ترکیب هم افزایی این عناصر آلیاژی در فولاد 1.2344 یک ماده قوی و همه کاره با مجموعه‌ای متعادل از خواص ایجاد می کند. کروم مقاومت در برابر خوردگی و مقاومت در برابر سایش را افزایش می دهد، مولیبدن استحکام در دمای بالا را تضمین می کند و وانادیوم به سختی و چقرمگی کمک می کند.

سیکل کامل عملیات حرارتی فولاد 1.2344

عملیات حرارتی این فولاد از پنج مرحله اصلی تشکیل شده است:

  1. آنیل
  2. تنش‌گیری
  3. سخت‌کاری
  4. کوئنچ
  5. تمپر

اجرای درست هر مرحله، بدون تغییر ترتیب یا کوتاه‌کردن زمان، شرط رسیدن به خواص نهایی مطلوب است.

آنیل (Soft Annealing)

کروم با تشکیل کاربیدهای سخت و پایدار بر سختی فولاد 1.2344 تأثیر می گذارد. این باعث ایجاد آلیاژ فولادی با مقاومت و سختی عالی در برابر سایش می شود که طول عمر و دوام ابزارها و قطعات را در شرایط کاری ساینده تضمین می کند.

پس از هم‌دمایی کامل، با سرعت 10  درجه سانتی‌گراد در ساعت تا دمای 650  درجه سانتی‌گراد درون کوره سرد می‌شود و در نهایت می‌توان قطعه را از کوره خارج و در هوای آزاد تا دمای محیط سرد کرد.

 در عملیات حرارتی سایا قطعاتی که قبلا سختکاری شده و نیاز به اصلاح و ماشینکاری مجدد وجود داشته باشد را با اجرای دقیق و ماهرانه سیکل آنیل اماده ماشینکاری و بازسازی می نماییم

سختی نهایی این قطعات معمولاً حداکثر250  برینل خواهد بود.

تنش ‌گیری (Stress Relieving)فولاد 1.2344 (H13) چگونه انجام می‌شود؟

در حین فرایندهای ساخت و ماشین‌کاری قالب  به‌ویژه پس از مراحل طولانی فرزکاری، دریل‌کاری، اسپارک و وایرکات  تنش پسماند قابل‌توجهی در قطعه انباشته می‌شود.پیش از سخت‌کاری یا ماشین‌کاری نهایی، قطعه تا 650  درجه سانتی‌گراد گرم می‌شود و به مدت 2 ساعت در این دما نگهداری می‌شود.سپس با سرعت آهسته تا 500 درجه سانتی‌گراد درون کوره سرد و در ادامه در هوای آزاد تا دمای محیط خنک می‌شود.

اجرای این مرحله، ریسک تاب‌برداشتن قطعه در سخت‌کاری بعدی را کاهش می‌دهد. در عملیات حرارتی سایا قبل از اجرای عملیات سختکاری سیکل  تنشگیری بر روی تمامی قالب های حساس اجرا می گردد.

کوئنچ (quenching) فولاد 1.2344 (H13) چگونه انجام می‌شود؟

بعد از رسیدن قطعات به دمای استنیت و نگهداری به میزان دقیق و محاسبه شده در این دما،نوبت به مرحله بسیار حساس ،سخت و مهم سرد کردن یا کوئنچ میرسد.

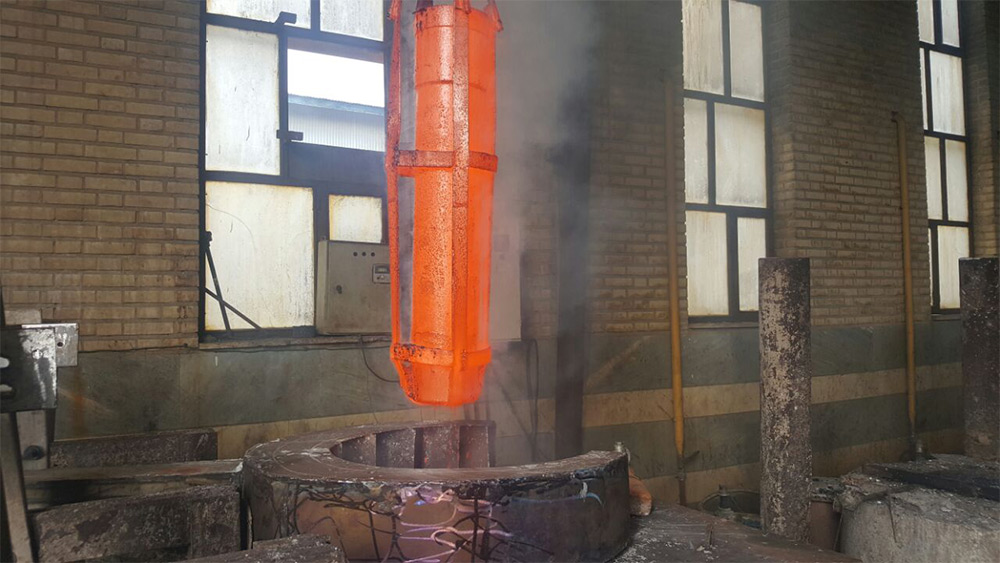
این مرحله شامل فرو بردن فولاد داغ در یک محیط سرد  کننده که معمولا از روغن یا نمک مذاب و یا سرد کردن توسط گاز می باشد  تشکیل می شود . اهمیت این مرحله از انجاست که تمامی خواص و کیفیت ابزار نهایی در این مرحله تعییین میگردد . در صورت وجود خطا منجر به ترکیدگی و یا اعوجاج بسیار زیاد خواهد شد که منجر به اسقاط قطعه خواهد شد.

جهت رسیدن به سختی یونیفرم و یکنواخت ،بایستی از وان و روغن کوینچ مرغوب  و استاندارد استفاده کرد .

 علاوه بر وان روغن داغ محیط های نمک کوینچ هم بسیار با کیفیت و کاربردی هستند در شرکت سایا از چندین کوره در محدوده دمایی 180 تا 550 درجه سانتیگراد استفاده میشود .استفاده کردن از نمک مذاب جهت کوئنچ خطر ترک خوردن و ایجاد اعواجاج در قطعات را به شدت کاهش می دهد  .

سخت‌ کاری و آستنیته (Hardening) فولاد 1.2344 (H13) چگونه انجام می‌شود؟

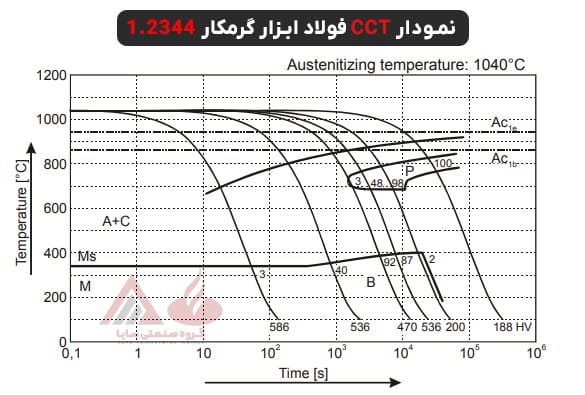
به منظور سختکاری این فولاد لازم است قطعات طی چند مرحله پیشگرم شده و سپس  تا دمای 1020-1080 گرم شود و در این دما به میزان کافی نگهداری شده سپس با سرعت کنترل شده تا دمای محیط سرد گردد.در فرایند سخت کاری ریز ساختار تغییر پیدا کرده و فاز مارتنزیت تمپر شده  به همراه کاربید های ریزتوزیع شده درزمینه مارتنزیت  به وجود می آید . کیفییت و ساختار نهایی تاثیر بسیار زیادی درعملکرد فولاد  دارد.

تجربیات به دست امده درعملیات حرارتی سایا که طی سالیان متمادی از اجرای سخت کاری بر روی این فولاد حاصل شده این اطمینان را ایجاد کرده که اجرای  درست و دقیق سیکل سختکاری فولاد 2344 در دوام و طول عمر قالب ها و همچنین عدم تابیدگی و اعوجاج نا شی از سخت کاری را می توان در کمترین میزان ممکن کنترل کرد.

تمپرینگ (Tempering) فولاد 1.2344 (H13) چگونه انجام می‌شود؟

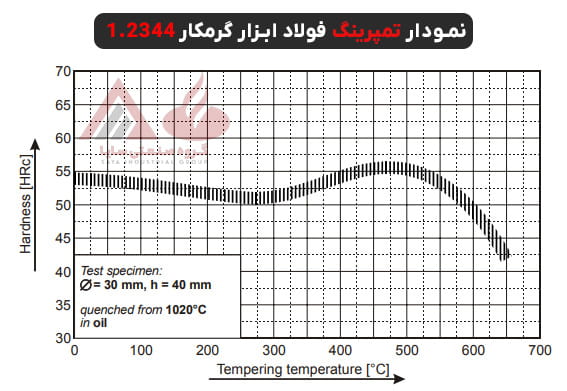
بخش عمده خواص نهایی فولاد 1.2344  شامل سختی نهایی، چقرمگی و مقاومت به نرم‌شدن در دمای کاری در مرحله تمپرینگ شکل می‌گیرد.این مرحله معمولاً طی یک یا چند سیکل حرارتی کنترل‌شده در دمایی پایین‌تر از دمای آستنیته انجام می‌شود و مستقیماً با پدیده سخت‌شوندگی ثانویه، ناشی از کاربیدهای مولیبدن و وانادیوم، در ارتباط است.

چرا قالب بعد از عملیات حرارتی دچار مشکل می‌شود؟

بخش قابل‌توجهی از مشکلاتی که در عمر قالب‌های فورج، دایکست و اکستروژن مشاهده می‌شود، ریشه در اجرای ناقص یکی از مراحل بالا دارد، نه صرفاً در کیفیت فولاد خام.

ترک‌خوردگی

ترک ‌خوردگی معمولاً با سرعت سرمایش نامناسب در مرحله کوئنچ یا دمای آستنیته‌کردن خارج از بازه مناسب مرتبط است.تنش حرارتی ناشی از سرمایش ناهمگن، به‌ویژه در قطعات با ضخامت متغیر یا هندسه پیچیده، می‌تواند به ترک منجر شود.

اعوجاج و تاب‌برداشتن

اعوجاج و تاب‌برداشتن بیشتر به نوع کوره و یکنواختی دمایی حین گرمایش و سرمایش بستگی دارد.

کوره‌هایی که کنترل دمایی ضعیف‌تری دارند، مانند کوره‌های اتمسفری قدیمی‌تر، معمولاً پراکندگی بیشتری در تابیدگی قطعه ایجاد می‌کنند.

افت سختی یا سختی غیریکنواخت

افت سختی یا سختی غیریکنواخت اغلب نتیجه موارد زیر است:

  • تمپر ناقص
  • دمای تمپر نامناسب برای کاربرد موردنظر
  • عدم اجرای تنش‌گیری پیش از سخت‌کاری

توجه به این‌که هرکدام از این مشکلات دقیقاً به کدام مرحله از سیکل وصل است، اولین قدم در پیشگیری یا اصلاح آن‌هاست  و همان جایی است که تجربه اجرایی یک واحد عملیات حرارتی، در کنار دانش متالورژیکی، اهمیت پیدا می‌کند.(نیازمند بررسی مهندس گنجی)


انواع کوره‌های عملیات حرارتی و انتخاب مناسب

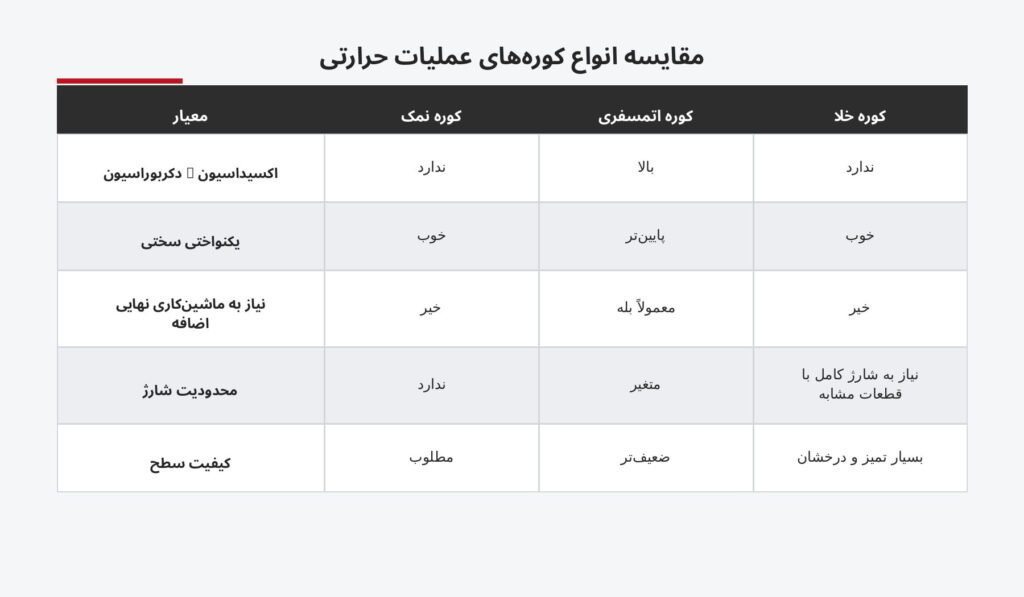
برای عملیات حرارتی فولاد 1.2344 سه روش رایج در صنعت به کار می‌رود که هرکدام مزایا و محدودیت‌های خاص خود را دارند:


کوره‌های حمام نمک (Salt Bath Furnace)

کوره های حمام نمک یکی از روش‌های قدیمی ولی بسیار کارآمد و با کیفیت  در فرایند عملیات حرارتی به حساب می آیند.یکی از معتبرترین شرکت های تولید کننده نمک های عملیات حرارتی در دنیا شرکت durferrit   المان می باشد که این شرکت نمک های عملیات حرارتی را در رنج بسیار گسترده ای با ترکیبات و اجزا متفاوت تولید می کند . نمک های تولید شده توسط این شرکت ازمحدوده دمایی  180 درجه سانتیگراد تا 1300 درجه سانتیگراد را پوشش می دهد .

در قطعاتی که با این کوره ها سختکاری می شوند به هیچ عنوان اکسیداسیون و پوسته شدن های سطحی  و یا دکربورگی مشاهده نمی شود،همچنین از نظرسختی نهایی نیز یکنواختی بسیار خوبی در این قطعات می توان به دست اورد.

نکته مهم دیگر این است که قطعات عملیات شده توسط کوره های حمام نمک از دیدگاه تست و خواص مکانیکی با استاندارد شرکت های معتبر دنیا مانند اودهولم مطابقت می نماید.

یکی از نقاط قوت عملیات حرارتی سایا استفاده بسیار حرفه ای و تخصصی از نمک های مختلف عملیات حرارتی می باشد. در سایا از نمک gs 960، gs 750 برند Durferrit در سختکاری فولاد 2344 استفاده می شود که در رنج دمایی 850 تا 1300 درجه کارایی داشته و امکان رسیدن به حداکثر خواص و کیفیت را به همراه خواهد داشت.


کوره‌های اتمسفری (Atmosphere Furnace)

بسیاری از شرکت ها از این  نسل کوره ها جهت عملیات حرارتی استفاده می کنند ولی به دلیل اکسیداسیون بالا حتما بایستی بعد از سخت کاری ماشینکاری نهایی انجام شود که بسیار پر هزینه و زمانبر بوده و از لحاظ یکنواختی سختی نیز در شرایط ایده آلی نیستن و پراکندگی سختی بالاست،همچنین در این کوره ها احتمال تابیدگی و تغییرات ابعادی در حین عملیات حرارتی بسیار بالاست. به دلیل مشکلات عدیده ای که این نسل از کوره ها دارند،کوره های نسل جدید که در محیط خلا کار میکنند طراحی و عرضه شده‌اند.

کوره‌های خلا (Vacuum Furnace)

در کوره های نسل جدید عملیات حرارتی،با استفاده از پمپ های خلا،اکسیژن موجود در کوره های اتمسفری حذف شده و بدین ترتیب شاهد اکسیداسیون و پوسته شدن قطعات در این کوره‌ها نخواهیم بود. سطح قطعات بعد از عملیات حرارتی بسیار تمیز و درخشان بوده و از طرفی میزان تابیدگی مانند کوره های نمک در حداقل ترین حالت ممکن است واعوجاج  کمی به وجود خواهد امد .

یکی از نکات مهم در اجرای سیکل‌های عملیات حرارتی در کوره‌های خلأ، محدودیت‌های مربوط به نحوه شارژ کوره است. برای اجرای برخی سیکل‌ها، لازم است ظرفیت قابل‌توجهی از کوره با قطعاتی هم‌جنس و با شرایط مشابه از نظر ضخامت و سختی موردنظر تکمیل شود؛ برای مثال، در یک کوره با ظرفیت حدود ۱۰۰۰ کیلوگرم، ممکن است اجرای یک سیکل به شارژ تقریباً کامل قطعات مشابه نیاز داشته باشد. این موضوع در برخی پروژه‌ها، به‌ویژه زمانی که حجم قطعات کم یا تنوع قطعات زیاد است، می‌تواند انعطاف‌پذیری فرآیند را کاهش دهد.

در مقابل، کوره‌های حمام نمک از نظر انعطاف‌پذیری در شارژ قطعات محدودیت کمتری دارند و امکان اجرای سیکل‌های مختلف برای قطعات با ابعاد و تیراژ متفاوت را با آزادی عمل بیشتری فراهم می‌کنند. این ویژگی، حمام نمک را در برخی کاربردهای صنعتی به گزینه‌ای مناسب برای عملیات حرارتی قطعات متنوع تبدیل می‌کند.

از نظرراندمان انرژی ، تمیزی و مسایل زیست محیطی و همچنین عدم وابستگی به نیروی انسانی ماهر،  کوره های خلا نسبت به بقیه کوره ها برتری دارند.

جمع‌بندی

فولاد 1.2344 (H13)  با ترکیب متعادل کروم، مولیبدن و وانادیوم، گزینه‌ای قابل‌اعتماد برای فورج گرم، دایکست و اکستروژن است.اما رسیدن به این پتانسیل، تنها با اجرای دقیق و کنترل‌شده هر مرحله از سیکل عملیات حرارتی  از آنیل و تنش‌گیری تا سخت‌کاری، کوئنچ و تمپر امکان‌پذیر است.بسیاری از مشکلات رایج قالب، مانند ترک‌خوردگی، تاب‌برداشتن یا افت سختی، ریشه در یکی از همین مراحل دارند، نه لزوماً در کیفیت فولاد خام.انتخاب نوع کوره، شامل نمک، اتمسفری یا خلا، نیز باید متناسب با نیاز کیفی، حجم تولید و بودجه پروژه صورت گیرد.

سوالات متداول

دمای عملیات حرارتی فولاد 1.2344 چقدر است؟

بسته به مرحله متفاوت است:

  • آنیل: تا 850 درجه سانتی‌گراد
  • تنش‌گیری: 650 درجه سانتی‌گراد
  • آستنیته‌کردن برای سخت‌کاری: 1020 تا 1080 درجه سانتی‌گراد

بهترین کوره برای سخت‌کاری فولاد H13 کدام است؟

هر سه روش نمک، اتمسفری و خلا کاربرد دارند، اما از نظر یکنواختی سختی و کیفیت سطح، کوره‌های نمک و خلا معمولاً نتیجه بهتری نسبت به کوره‌های اتمسفری می‌دهند.

انتخاب نهایی به حجم تولید، بودجه و الزامات کیفی قالب بستگی دارد.

چرا قالب اکستروژن یا دایکست بعد از عملیات حرارتی ترک می‌خورد؟

دلایل رایج شامل سرعت سرمایش نامناسب در کوئنچ، دمای آستنیته‌کردن خارج از بازه مناسب، یا عدم اجرای صحیح تنش‌گیری پیش از سخت‌کاری است.

خدمات عملیات حرارتی سایا

مجموعه سایا با بهره‌گیری از 12 کوره حمام نمک با ابعاد و دماهای کاری مختلف، عملیات حرارتی فولاد 1.2344 را با تجربه چندساله در این حوزه انجام می‌دهد.یکی از نقاط قوت این مجموعه، استفاده تخصصی از نمک‌های مختلف متناسب با نیاز هر پروژه است.برای قطعاتی که پیش‌تر سخت‌کاری شده و نیاز به اصلاح یا ماشین‌کاری مجدد دارند، سیکل آنیل با دقت اجرا می‌شود.همچنین پیش از سخت‌کاری، سیکل تنش‌گیری روی تمامی قالب‌های حساس انجام می‌گیرد.

سایا در آینده نزدیک یک دستگاه کوره خلا با ظرفیت 1 تن به تجهیزات خود اضافه خواهد کرد و نتایج آزمایش‌های انجام‌شده روی فولاد 1.2344 در این کوره را در فرصت مناسب منتشر خواهد کرد.

این مجموعه همچنین تأمین‌کننده فولاد 1.2344 در سایزهای مختلف است.

برای مشاوره درباره سیکل مناسب عملیات حرارتی قالب فورج، دایکست یا اکستروژن خود، همین حالا با کارشناسان سایا ارتباط برقرار کنید:

09182603113