

پولیش کاری فولادهای ابزار
پولیش کاری فولادهای ابزار: راهنمای کامل رفع عیوب و دستیابی به سطح آینهای
نویسنده: تیم فنی گروه صنعتی سایا | این مقاله بر پایه تجربه عملیاتی تیم فنی سایا در پروژههای عملیات حرارتی و آمادهسازی سطح قالب، و با استناد به بروشور فنی Uddeholm-polishing.pdf تهیه شده است.
پولیشکاری فولاد ابزار چیست و چرا مهم است؟
پولیش کاری (پرداختکاری) فولاد ابزار،فرآیند نهایی آمادهسازی سطح قالبها، حدیدهها و سنبههاست که کیفیت سطح را تا حد آینهای (High Gloss) یا سطحی کاربردی (Functional) ارتقا میدهد. کیفیت این کار مستقیماً روی سه چیز اثر میگذارد: مقاومت قالب در برابر خوردگی و ترکخوردگی، راحتی جدایش قطعه پلاستیکی از قالب، و ظاهر نهایی محصول تولیدی.
رایجترین مشکلات پولیشکاری از جمله پوستپرتقالیشدن (Orange Peel) و حفرهدار شدن (Pitting) معمولاً ناشی از فشار زیاد، ابزار نرم نامناسب، یا خلوص پایین فولاد هستند و با اصلاح روش کار قابل رفعاند. در ادامه، عوامل مؤثر، مراحل استاندارد کار، و جدول کامل عیوب و راهکارها را میخوانید.
فهرست مطالب
چرا باید برای دستیابی به پرداخت سطحی باکیفیت تلاش کرد؟
عوامل مؤثر بر پرداخت سطح
آمادهسازی سطح فولادهای ابزار
دستورالعملها
راهکارهایی برای رفع مشکلات پرداختکاری (پولیشکاری)
اندازهگیری زبری و کیفیت سطح
چرا باید برای دستیابی به کیفیت سطحی بالا تلاش کرد؟
قطعات پلاستیکی و فلزی با انواع مختلفی از پرداختهای سطحی تولید میشوند؛ از سطوح کاملاً براق و صیقلی گرفته تا سطوحی با کاربردهای خاص و ظاهری متفاوت. در این مقاله، به عواملی که بیشترین تأثیر را بر قابلیت پرداختکاری (پولیشکاری) فولادهای ابزار دارند میپردازیم و توصیههایی برای دستیابی به کیفیت سطحی مطلوب در قالبها، حدیدهها، سنبهها و قطعات فلزی ارائه میدهیم. رایجترین عیوب در بروشور شرکت Uddeholm با عنوان «جدول عیوب و نکات کلیدی برای پرداختکاری فوقبراق سطوح فولادی» معرفی شدهاند.
بسته به نوع کاربرد و الزامات، میتوان میان دو روش پرداخت سطح تمایز قائل شد: پرداخت با براقیت بالا (High Gloss) و پرداخت کاربردی (Functional).
پرداخت با براقیت بالا
قالبهای پلاستیک، بهویژه زمانی که دستیابی به شفافیت بسیار بالا و/یا براقیت زیاد مد نظر باشد، نیازمند کیفیت سطحی بسیار بالایی هستند. در چنین مواردی، انتخاب ماده مناسب برای ساخت قالب و تعیین روشی کارآمد برای آمادهسازی سطح، از اهمیت حیاتی برخوردار است. برای دستیابی به سطحی بازتابنده و با کیفیت آینهای، فرآیند آمادهسازی باید شامل چندین مرحله سایش و پرداخت با الماس باشد و این مراحل میبایست در محیطی تمیز انجام شوند. استفاده از ابزارهای کاری مناسب، فرآیند را بسیار تسهیل میکند.
کیفیت بالای پرداخت سطح، خطر خوردگی موضعی و همچنین شکست یا ترکخوردگی ناشی از اعمال بار بیش از حدِ موقت یا خستگی خالص را کاهش میدهد.
کیفیت سطح ابزار میتواند بر بهرهوری نیز تأثیرگذار باشد؛ برای مثال در فرآیند قالبگیری تزریقی، نیروی لازم برای جدا کردن قطعه پلاستیکی از سطح فولادِ قالب به ویژگیهای چسبندگی پلیمر به سطح قالب بستگی دارد. افزایش صافی سطح فولاد ابزار ممکن است منجر به افزایش نیروی جدایش و در نهایت بروز پدیده چسبندگی شود؛ مشکلی که تا حدی با انتخاب بهینه فولاد ابزار و اتخاذ استراتژی مناسب برای آمادهسازی سطح، قابلرفع است.
پرداختکاری کاربردی
در بیشتر کاربردهای مربوط به کار سرد، نیازی به سطوح ابزار با پرداخت بسیار براق (آینهای) نیست؛ با این حال، ایجاد سطوحی با ویژگیهای عملکردی مناسب برای افزایش طول عمر ابزار همواره سودمند است. در عملیات شکلدهی که در آنها از روانکار استفاده میشود، راهبرد آمادهسازی سطح میتواند شامل حذف برجستگیهای (قلههای) بزرگتر و حفظ عمق کنترلشدهای از فرورفتگیها (درهها) به عنوان مخازن روانکار باشد؛ این کار به کاهش اصطکاک در حین عملیات شکلدهی کمک میکند. با این وجود، همواره باید کیفیت نهایی سطح فولاد ابزار را با توجه به نوع کاربرد آن در نظر گرفت. چنانچه قرار است پوششدهی سطحی با کیفیت بالا انجام شود، توصیه میشود پیش از آغاز فرایند پوششدهی، سطح ابزار به صورت کاملاً براق پرداخت شود.
نقش پرداختکار بسیار حیاتی است
نتایج آزمایشهای انجامشده در حین تهیه این جزوه نشان میدهد که مهارت، تجربه و تکنیک پرداختکار، نقشی بسیار حیاتی در دستیابی به کیفیت سطح مطلوب ایفا میکند.
عوامل مؤثر بر کیفیت سطح پرداخت(پولیش) شده
فولادهای ابزار در حوزههای کاربردی متعددی، از جمله قالبگیری پلاستیک، عملیات شکلدهی سرد و گرم و ساخت قطعات مهندسی، مورد استفاده قرار میگیرند. بهمنظور تضمین عملکرد مطلوب و همچنین کاهش هزینههای ساخت ابزار یا قطعه، تعیین دقیق کیفیت پرداخت سطح (زبری سطح) در نقشه مهندسی امری حیاتی است. بهویژه در کاربردهای قالبگیری پلاستیک، دسترسی به اطلاعات فنی مواد در خصوص قابلیتهای پرداخت سطح اهمیت زیادی دارد. با این حال، باید توجه داشت که کیفیت پرداخت سطح محصول نهایی تنها به نوع فولاد ابزار و فرآیند آمادهسازی سطح بستگی ندارد، بلکه خودِ فرآیند تولید نیز تأثیر بسزایی بر نتیجه نهایی میگذارد. پلیمرها در فرآیند قالبگیری پلاستیک ویژگیهای متفاوتی از خود نشان میدهند که این امر قطعاً بر کیفیت نهایی سطح اثرگذار خواهد بود؛ موضوعی که در شکلهای ۱ و ۲ به تصویر کشیده شده است.
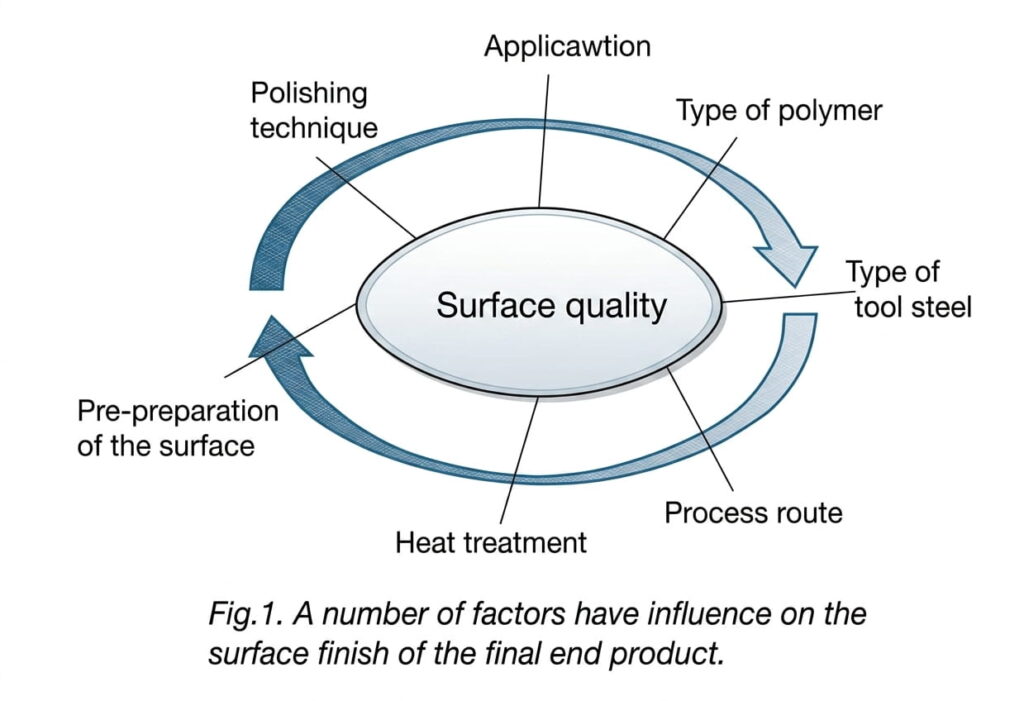
شکل ۱. عوامل متعددی بر کیفیت سطح محصول نهایی تأثیر دارند.
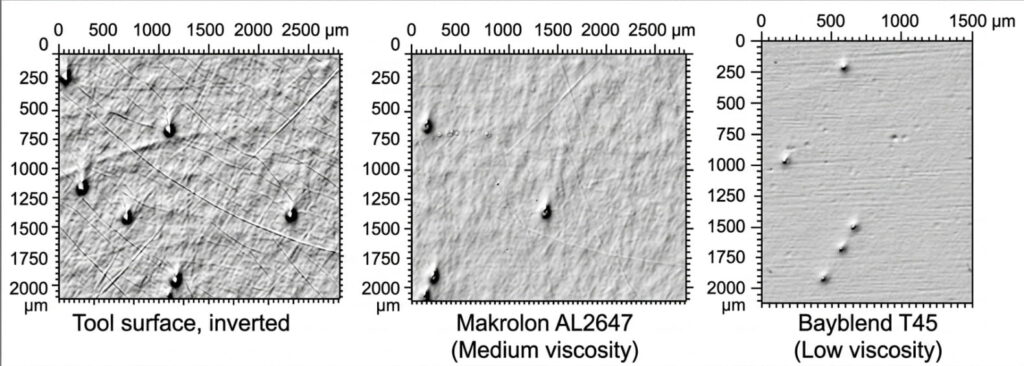
شکل ۲. این تصاویر حفرهها یا گودالهای موجود بر سطح قالب را نشان میدهند که به دلیل تفاوت در ویژگیهای موادِ پلیمرهای مختلف، بر روی قطعه پلاستیکی بازتولید شدهاند. در قطعه «ماکرولون» (Makrolon) تعداد قلههای کمتری مشاهده میشود، در حالی که قطعه «بیبلند» (Bayblend) در سراسر سطح خود دارای قلههای قابلمشاهده است.
کیفیت فولادهای ابزار
مسیرهای فرآیندی تولید فولادهای ابزار
فولادهای ابزار در ترکیبات آلیاژی متنوعی تولید میشوند تا متناسب با نیازهای کاربردی گوناگون باشند. روشهای رایج تولید عبارتند از: ریختهگری سنتی شمش (IC)، ریختهگری پیوسته (CC)، ذوب مجدد الکتروسرباره (ESR)، ذوب مجدد قوس الکتریکی در خلأ (VAR) و متالورژی پودر (PM). فرآیندهای ذوب مجدد و متالورژی پودر، موادی با همگنی بالاتر و میزان ناخالصیهای غیرفلزی کمتر تولید میکنند؛ در حالی که مواد حاصل از ریختهگری شمش معمولاً دارای درجات بالاتری از پدیدهی جدایش (سگریگاسیون) بوده و حاوی ناخالصیهای غیرفلزی بیشتری هستند.
توصیهها
برای دستیابی به سطوحی با قابلیت بازتاب بالا و براقیت زیاد، باید از فولادهای تولیدشده به روش ذوب مجدد ESR یا متالورژی پودر (PM) استفاده کرد. با این حال، فولادهای حاصل از ریختهگری سنتی شمش نیز در صورتی که مراحل تولید و پرداخت (پولیش) آنها طبق اصول و روشهای صحیح انجام شود، میتوانند کیفیت سطحی بسیار مطلوبی ارائه دهند.
عیوب موجود در فولادهای ابزار
انواع مختلفی از عیوب ناشی از فرآیند تولید ممکن است در فولاد مشاهده شود. در حین فولادسازی، در اثر فرآیند اکسیژنزدایی، آخالهای (ناخالصیهای) غیرفلزی تشکیل میشوند. منشأ دیگر این عیوب، مواد خارجی (اگزوژن) محبوسشدهای است که از مواد نسوزِ پاتیل یا در حین عملیات ریختهگری وارد مذاب شدهاند. معمولاً سرعت بالای انجماد مفید است، زیرا زمان کمتری برای رشد آخالها و ذرات باقی میگذارد و موجب کاهش پدیدهی جدایش (سگریگاسیون) میشود.
در فرآیندهای ویژه ذوب مجدد، نظیر VAR و ESR، شمش ریختهگریشده تحت شرایط کنترلشده مجدداً ذوب میشود. در فرآیند ESR، به واسطهی سربارهی بازی (قلیایی)، آخالهای اکسیدی غیرفلزی بهطور مؤثری از فولاد حذف و میزان سولفیدها نیز بهشدت کاهش مییابد؛ مجموع این عوامل منجر به تولید فولادهای ابزاری با درجه خلوص بسیار بالا میشود.
فرآیندهای ذوب مجدد، ساختار ریختگی را به گونهای هدایت میکنند که جدایشهای کلان (ماکرو) به شدت کاهش یافته و ریزساختاری یکنواختتر ایجاد شود؛ امری که از منظر پرداختکاری (پولیشکاری) مطلوب است.
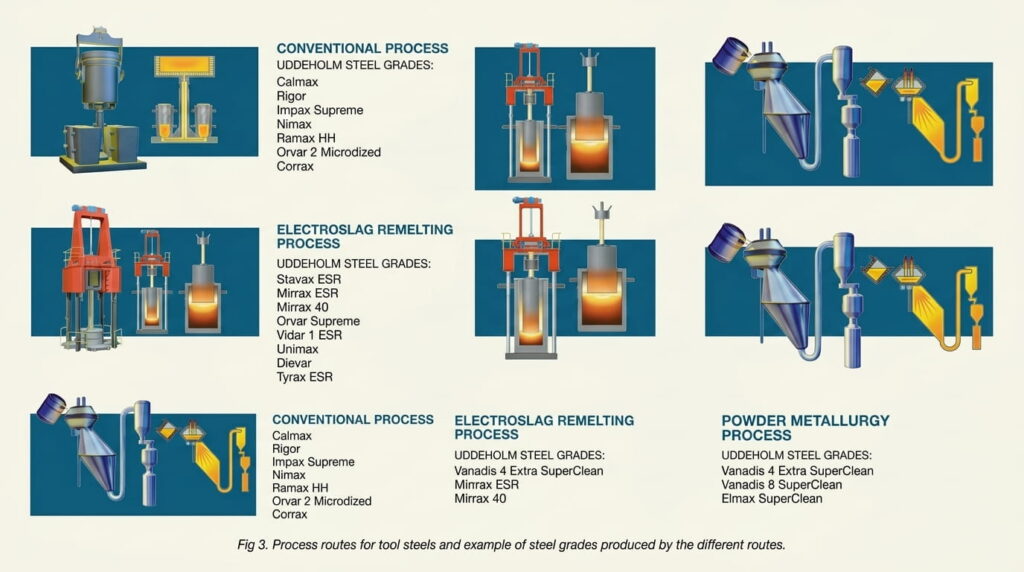
شکل ۳. مسیرهای فرآیندی برای فولادهای ابزار و نمونههایی از گریدهای فولادی تولیدشده از طریق این مسیرهای مختلف.
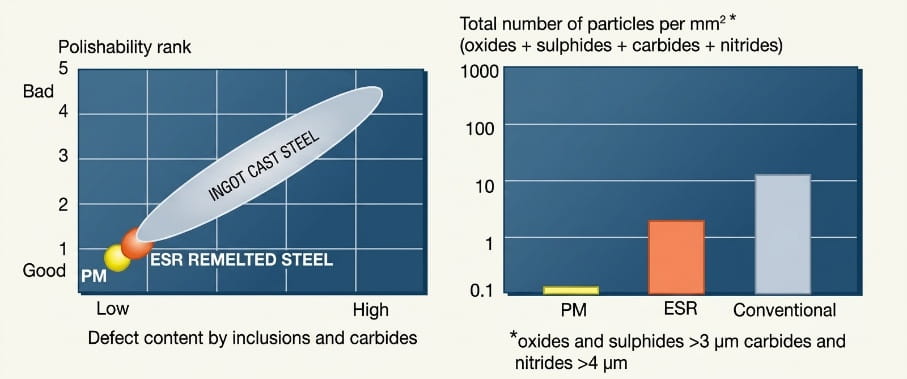
شکل ۴. میزان پایین نقصها از دیدگاه پرداختکاری (پولیشکاری) مطلوب است.
عملیات حرارتی
عملیات حرارتی میتواند به روشهای گوناگونی بر قابلیت پرداختکاری (پولیشکاری) تأثیر بگذارد. کربنزدایی یا کربندهی مجدد سطح در حین عملیات حرارتی ممکن است موجب تغییراتی در سختی شود که به دشواری در پرداختکاری میانجامد.
برای جلوگیری از این مشکل، توصیه میشود که عملیات سختکاری در کورههای خلأ، کورههایی با اتمسفر گاز محافظ کنترلشده یا حمامهای نمک انجام شود. همچنین بسیار مهم است که مدت زمان نگهداری در دمای آستنیتهکردن بیش از حد طولانی نباشد و سرعت کوئنچ (سرد کردن سریع) نیز بیش از حد کند نباشد؛ این کار برای جلوگیری از رشد دانهها و تشکیل رسوبات در مرز دانهها ضروری است.
آمادهسازی سطح فولادهای ابزار
چهار اصطلاح زیر معمولاً در زمینه آمادهسازی سطح فولادهای ابزار به کار میروند. ویژگیهای اصلی این روشها در ادامه توضیح داده شده است.
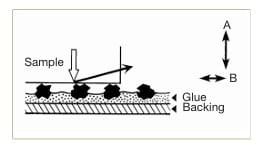 سنگزنی (Grinding)
ذرات ساینده بهطور محکم به یک بستر یا حامل، مانند کاغذ سنباده، سنگها و دیسکها، متصل شدهاند.
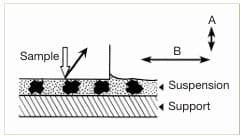 لپینگ (Lapping)
ذرات ساینده به هم متصل نیستند، بلکه آزادانه میان حامل (ابزار) و قطعهکار حرکت میکنند.
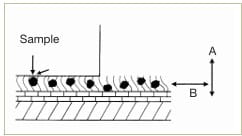 پرداختکاری
مواد ساینده کموبیش در مادهٔ حامل تثبیت شدهاند و سطح را برش داده و یا شیار میاندازند.
پرداخت نهایی (Buffing)
در این مرحله، مواد ساینده بهصورت سست به یک بستر انعطافپذیر (دیسکی نرم از جنس پارچه یا چرم) متصل هستند. برخی از متخصصان پرداختکاری، این مرحله را آخرین گام در فرآیند پرداخت برای دستیابی به سطحی با درخشش آینهای میدانند.
تولید سطوح اولیه
باید تأکید کرد که عملیات سنگزنی، پایه و اساس یک فرایند پرداختکاری سریع و موفق را تشکیل میدهد. در مرحله سنگزنی، آثار بهجامانده از عملیات ماشینکاری اولیه (خشنتراشی) از بین رفته و سطحی با خلوص متالورژیکی و دقت هندسی مطلوب حاصل میشود.
مراحل آمادهسازی نهایی میتواند بسیار زمانبر و پرهزینه باشد، اما با تولید صحیح سطح اولیه ابزار، تا حدودی قابل کنترل است. معمولاً سطح اولیه تحت عملیات سنگزنی، فرزکاری یا ماشینکاری تخلیه الکتریکی (EDM) قرار میگیرد. مقادیر معمول زبری سطح اولیه (بر حسب Ra/Rz) برای دو روش نخست تقریباً ۰٫۵/۵ میکرومتر و برای سطح حاصل از EDM برابر با ۳/۱۵ میکرومتر است. پیشرفتهای اخیر در زمینه ماشینکاری با سرعت بالا، دستیابی به کیفیت سطح بهتر از Ra = 0.2 میکرومتر را امکانپذیر ساخته است و با بهرهگیری از جدیدترین روشهای ماشینکاری تخلیه الکتریکی (EDM)، مقدار Ra به کمتر از 0.07 میکرومتر میرسد. پس از انجام عملیات EDM، حذف لایههای متاثر از حرارت — از طریق جرقهزنی ظریف (پرداخت نهایی) و/یا سنگزنی — حائز اهمیت است؛ چرا که در غیر این صورت، ممکن است هنگام استفاده از ابزار، ترکهایی در آن ایجاد شود.
نکاتی برای سنگزنی
| عملیات | کیفیت سطح در |
| سنگزنی: | Ra 0.5 μm، Rz 5 μm
|
| فرزکاری: | Ra 0.5 μm، Rz 5 μm
|
| ماشینکاری با سرعت بالا: | Ra 0.2 μm، Rz 1.5 μm |
| ماشینکاری تخلیه الکتریکی: | (EDM): Ra 3.0 μm، Rz 15 μm |
جدول ۱. مقادیر معمول زبری اولیه سطح (Ra و Rz).
توصیهها
بهمنظور تسهیل مراحل پرداخت نهایی و بهحداقل رساندن خطر از دست رفتن تلورانسهای ابعادی ابزار، کیفیت اولیه سطح باید دارای میزان زبری حداکثر Ra / Rz = 0.5/5 μm باشد. این امر نیاز به استفاده از سایندههای زبر در مرحله نخست آمادهسازی را از بین میبرد.
شرح مواد ساینده
اهمیت دارد که ماده ساینده الزامات مربوط به موارد زیر را برآورده سازد:
- سختی
- تیز بودن (برندگی)
- مقاومت حرارتی
- پایداری شیمیایی
امروزه از پنج گروه اصلی زیر برای مواد ساینده مصنوعی استفاده میشود که الزامات فوق را تا حدودی (کم یا زیاد) برآورده میسازند:
۱. الماس (با نماد SD)
۲. اکسید آلومینیوم (با نماد A یا SG)
۳. کاربید سیلیسیم (با نماد C)
۴. کاربید بور (با نماد B4C)
۵. نیترید بور مکعبی (با نماد B)
مواد ساینده بسته به ویژگیهای خاص خود، کاربردهای متفاوتی دارند که بخشی از آنها در جدول ۲ (در ادامه) نشان داده شده است.
| پایداری حرارتی در هوا(درجه سانتیگراد) | سختی نوپ (Knoop) | ساینده |
| 650 | 7000 | الماس |
| 2000 | 2100 | اکسید آلومینیوم |
| 1200 | 2500 | کاربید سیلیسیم |
| 2700 | 2900 | کاربید بور |
| 1300 | 4700 | CBN |
۱. الماس
سختترین ماده شناختهشده که ساختاری تیز و زاویهدار دارد. این ماده امکان برادهبرداری سریع و دستیابی به بهترین سطح تخت (تختی سطح) و همچنین کیفیت عالی پرداخت نهایی را فراهم میکند.
باید میان الماسهای تککریستالی (مونوکریستالی) و چندکریستالی (پلیکریستالی) تمایز قائل شد. الماسهای تککریستالی برای عملیات لپینگ (پرداخت دقیق سایشی) مناسبترند، زیرا ذراتی گرد با لبههای برشی متعدد دارند. الماسهای طبیعی برش بهتری ایجاد میکنند، در حالی که الماسهای مصنوعی سختتر هستند؛ بنابراین استفاده از ترکیبی از هر دو نوع، به دلیل طول عمر بیشتر، بهترین گزینه محسوب میشود.
۲. اکسید آلومینیوم (Al2O3)
مادهای نسبتاً سخت با ساختاری تیز و زاویهدار است. این ماده اغلب در مرحله نهایی پرداخت (پولیش) به کار میرود، زیرا سطحی با کیفیت عالی و بسیار براق ایجاد میکند و قیمت نسبتاً مناسبی دارد.
۳. کاربید سیلیسیم (SiC)
دارای ساختاری بلوکی و سوزنیشکل است. برای پرداختهای سطحی زبرتر استفاده میشود.
۴. کاربید بور (B4C)
سخت است و ساختار کریستالی بلوکی دارد. سرعت برادهبرداری آن بالا بوده و کیفیت سطح متوسطی ایجاد میکند.
۵. نیترید بور مکعبی (CBN)
اساساً به همان روش الماس مصنوعی تولید میشود و برای سنگزنی مواد سختی مانند فولادهای تندبر (HSS) و فولادهای ابزار سختکاریشدهی پرکاربید به کار میرود.
توصیهها
در صورت استفاده از محصولات الماسه، فرآیند برادهبرداری از فولادهای سختکاریشده، یکنواختتر و تکرارپذیرتر است. ابزارهای دستی دقیق که شامل حرکت خطی ابزارهای کاری، سوهانهای سنگزنی و سنگهای صیقلدهنده هستند، فرآیند آمادهسازی را کم دردسرتر میکنند. یک روش خوب این است که در تمام مراحل آمادهسازی، عمود بر شیارها کار کنید و با معاینه نوری تأیید کنید که تمام خراشهای مرحله قبل به طور کامل برداشته شدهاند. توجه داشته باشید که برای رسیدن به نتیجه نهایی بینقص، مواد سنگین کار سرد شده زیر سطح باید برداشته شوند.
دستورالعملها
هیچ دستورالعمل واحد و کلیای برای تمام انواع فولاد وجود ندارد؛ با این حال، تجربه و تواناییِ تطبیق روش پرداخت (پولیش) با هر قالبِ خاص و همچنین با تغییرات جزئیِ سطح، برای دستیابی به نتیجه نهایی از اهمیت حیاتی برخوردار است. به عنوان یک راهنمای کلی، میتوان از روش زیر برای پرداختِ براق (High Gloss) استفاده کرد:
- شروع کار از سطحی که قبلاً سنگزنی شده باشد (با زبریِ حداکثر ۰٫۵/۵ میکرومتر برای پارامترهای Ra/Rz)
- استفاده از سنگساب یا کاغذهای سنباده در مراحل اولیه و انجام عملیات سایشِ مرحلهبهمرحله تا رسیدن به مش ۱۲۰۰.
- پیش از تغییر به مراحل پرداخت ظریفتر، زمان بیشتری را صرف مراحل پرداخت زبر (اولیه) کنید.
- هنگام پرداخت با خمیر الماس (با اندازه ذرات ۱۵ تا ۱ میکرون)، مدت زمان عملیات را تا حد امکان کوتاه نگه دارید.
- هنگام استفاده از ابزارهای حامل نرم (مانند نمد، برس یا پارچه) همواره احتیاط کنید، زیرا خطر ایجاد عیب «پوست پرتقالی» (orange peel) روی سطح پرداختشده وجود دارد.
- سطح بازتابنده زمانی پدیدار میشود که مقادیر Ra/Rz به حدود ۰٫۱/۱ میکرون برسند؛ همچنین برای دستیابی به سطحی با جلای بالا (براق)، زبری نهایی سطح (Ra/Rz) باید کمتر از ۰٫۰۰۵/۰٫۰۴ میکرون باشد.
سایش نرم (پرداخت اولیه)
عملیات سایش نرم باید پیش از آغاز مرحله پرداخت با الماس، سطح را صاف و یکنواخت کند. ابزارهای کار و ترکیبات ساینده بر پایه انواع مختلفی از مواد ساینده ساخته میشوند که از ذراتی کوچک و سخت با لبههای تیز و اشکال نامنظم تشکیل شدهاند.
نکات کاربردی برای عملیات سایش (Grinding)
باید تأکید کرد که عملیات سایش، پایهای برای یک پرداختکاری (پولیش) سریع و موفق است. در حین سایش، آثار بهجامانده از عملیات ماشینکاری اولیه (زبر) از بین رفته و سطحی تمیز و از نظر هندسی دقیق بهدست میآید. نکات کاربردی ذکرشده در ادامه، هم برای سایش مکانیکی و هم برای پرداخت دستی با سنگ (stoning) صدق میکنند.
- برای جلوگیری از ایجاد حرارت و تنش در سطح، از اعمال فشار بیشازحد خودداری کرده و از مقدار کافی مایع خنککننده استفاده کنید.
- برای سطوح سخت، تنها از ابزارهای سایش تمیز و با قابلیت برش روان (free-cutting) که دارای سنگهای نرم هستند، استفاده کنید.
- بسیار مهم است که قطعه کار و دستان فرد پرداختکننده، در فواصل بین تغییر اندازه دانهبندی (گریت)، بهدقت تمیز شوند. این کار برای جلوگیری از انتقال ذرات درشت و گرد و غبار به مرحله بعدی سایش انجام میشود.
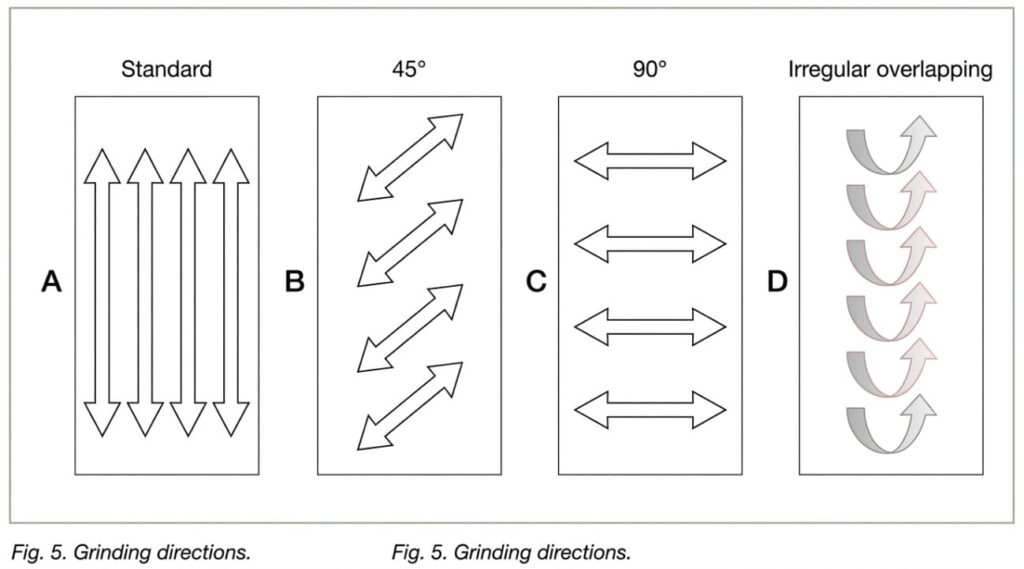
- هنگام تغییر به اندازه دانه (گرید) ریزترِ بعدی، توصیه میشود که جهت سایش به میزان ۴۵ درجه تغییر داده شود. روش سایش متقاطع (Cross-grinding) بسیار ساده، اما فوقالعاده مؤثر است. این روش میزان برادهبرداری را افزایش میدهد و تشخیص خراشهای باقیمانده از مراحل قبل و همچنین بهبود دقت ابعادی را آسانتر میسازد. شکل ۵ (A تا C).
- توالی حرکات را بهگونهای انتخاب کنید که تمام بخشهای سطح برای مدتزمانی یکسان تحت عملیات قرار گیرند. در صورت استفاده از دیسک سایش چرخشی، این خطر وجود دارد که میزان برادهبرداری در لبههای سطح کمتر از مرکز آن باشد.
نکات کاربردی برای عملیات پرداخت (پولیشکاری)
پیش از هر چیز، رعایت نظافت در تمام مراحل عملیات پرداخت از چنان اهمیتی برخوردار است که نمیتوان بر آن بیش از حد تأکید کرد.
- هر ابزار پرداخت باید تنها برای یک درجه خاص از خمیر (پاست) استفاده شود و در ظروف مقاوم در برابر گرد و غبار نگهداری گردد.
- در روش پرداخت دستی، خمیر باید روی ابزار پرداخت قرار گیرد؛ در حالی که در پرداخت ماشینی، خمیر باید روی قطعهکار اعمال شود.
- فشار اعمالشده در حین پرداخت باید متناسب با سختی ابزار و درجه خمیر تنظیم شود. برای ریزترین ذرات ساینده، فشار وارده باید تنها معادل وزن خودِ ابزار پرداخت باشد.
- تا حد امکان از پدهای (حاملهای) سخت استفاده کنید و مدت زمان کار با پدهای نرم را به حداقل برسانید.
- عملیات پرداخت باید از گوشهها، لبهها و انحناها (فیلهها) آغاز شود، اما باید مراقب گوشهها و لبههای تیز بود تا دچار گردشدگی نشوند.
- مرحله پرداخت نهایی باید در صورت امکان، در راستای جهت جدایش قطعه قالبگیریشده انجام شود.
- در صورت استفاده از بستر (حامل) نرمتر، ذرات ساینده میتوانند نفوذ عمیقتری در بستر داشته باشند. این امر موجب میشود که با وجود یکسان بودن اندازه ذرات ساینده، کیفیت سطح نهایی ظریفتر (صافتر) باشد. به شکل ۶ در زیر مراجعه کنید.
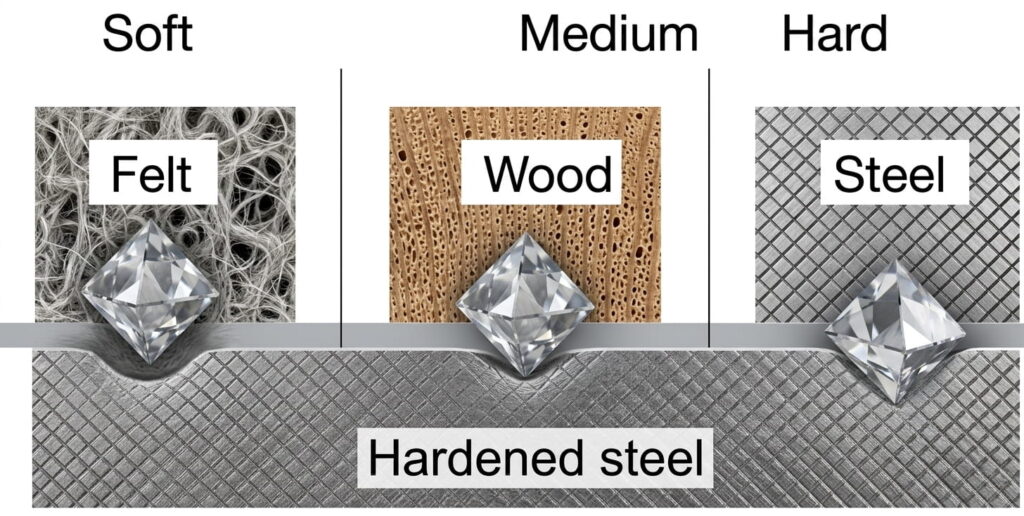
شکل ۶. سختیِ حامل بر میزان بیرونزدگی ذرات الماس و نرخ برادهبرداری تأثیر میگذارد.
مراحل معمول پرداخت
انتخاب توالی مراحل سایش و پرداخت، به تجربه اپراتور و تجهیزات در دسترس او بستگی دارد. خواص جنس ابزار نیز میتواند بر این توالی تأثیرگذار باشد.
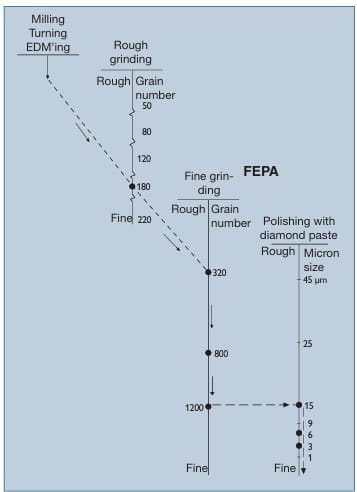
شکل ۷. این شکل نمونهای از نحوه انتخاب توالی پرداخت را نشان میدهد.
نمونهای از راهکارهای مختلف برای پرداخت نهایی با جلای بالا (High Gloss)
هر متخصص پرداختکاری، روشهای خاص خود را برای دستیابی به جلای بالا دارد. دادههای موجود در جداول ۳ تا ۵ نشان میدهند که میتوان با بهکارگیری دستورالعملهای کاری دقیق و آزمودهشده، از راهکارهای مختلف پرداخت دستی برای رسیدن به کیفیت سطح نهایی یکسان استفاده کرد. کیفیت سطح حاصلشده، بهتر (کمتر) از Ra 0.01 μm است.
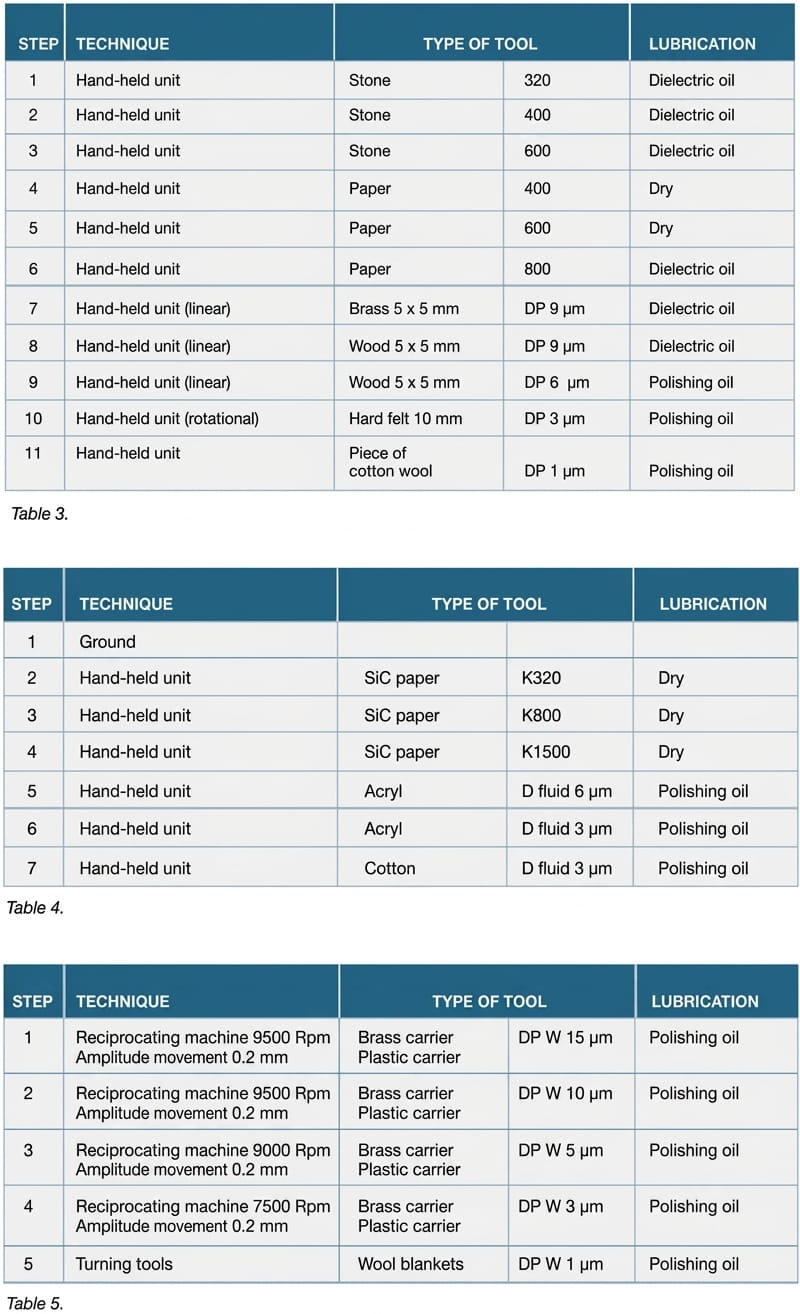
جدولهای ۳ و ۴ نمونههایی از اطلاعات دقیق و گامبهگام را در خصوص پرداخت نهایی (پولیش) با جلای بالا برای فولادهای Uddeholm Stavax ESR و Uddeholm Unimax نشان میدهند.
در حین مراحل پرداخت، بهدقت بررسی کنید که آیا آثار یا خراشهای عمیقی روی سطح پرداختشده مشاهده میشود یا خیر. در صورت بروز این مشکل، لازم است بلافاصله فشار را کاهش دهید، از روغن پرداخت استفاده کنید و یا در صورت نیاز، خمیر الماس بیشتری به کار ببرید.
مشکلات پولیشکاری قابلحل هستند
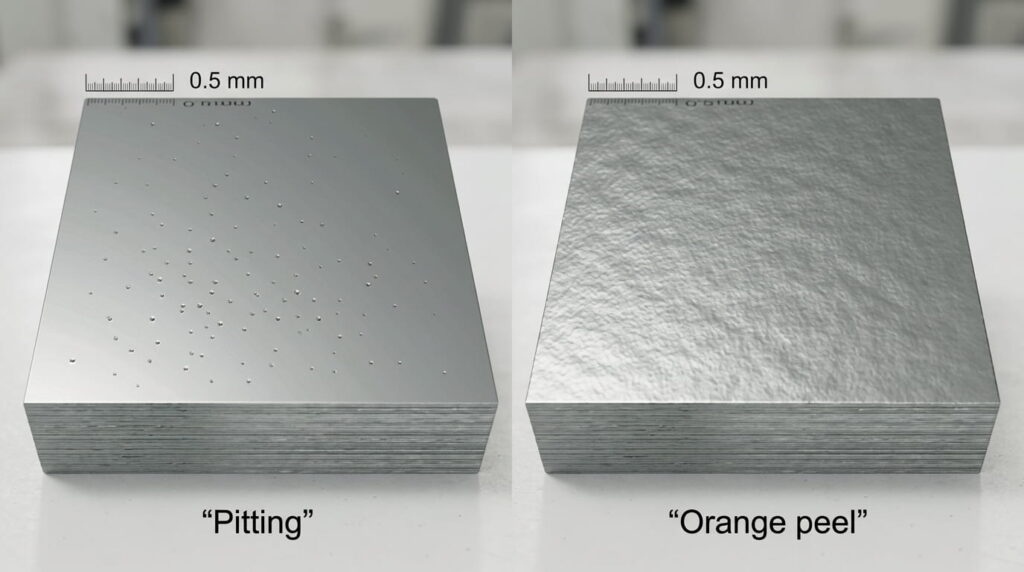
مشکل اصلی در پولیشکاری، پدیدهای موسوم به «پولیش بیشازحد» (Overpolishing) است. این اصطلاح زمانی به کار میرود که کیفیت سطحِ در حال پولیش، با ادامه یافتن عملیات پولیشکاری کاهش یابد. اساساً هنگام پولیش بیشازحد سطح، دو پدیده ممکن است بروز کند: «پوستپرتقالی شدن» (Orange peel) و «حفرهدار شدن» یا ایجاد سوراخهای ریز (Pitting). این مشکلات اغلب هنگام تغییر ابزار از نوع سخت به نرم (مانند نمد یا برس) رخ میدهند. در مقایسه با فولاد پیشسختکاریشده (Prehardened steel)، مادهای که سختی بالاتری دارد، در برابر فشار زیادِ پولیشکاری مقاومت بهتری نشان میدهد؛ در نتیجه، مادهای با سختی پایینتر، بسیار راحتتر دچار «پولیش بیشازحد» میشود.
پوست پرتقالی شدن (Orange Peel)
پدیدار شدن سطحی ناهموار و زبر که معمولاً «پوست پرتقالی» نامیده میشود، ممکن است ناشی از عوامل مختلفی باشد. شایعترین علت آن، اعمال فشار زیاد و صرف زمان طولانی در مراحل نهایی پرداخت (پولیش) است. مواد بسیار سخت در مقایسه با مواد پیشسختکاریشده یا نرمشده (آنیلشده)، حساسیت کمتری نسبت به بروز مشکل «پوست پرتقالی» دارند.
- اگر سطح پرداختشده علائمی شبیه به «پوست پرتقالی» نشان داد، عملیات پرداخت را متوقف کنید! افزایش فشار پرداخت و ادامه دادن به آن فایدهای ندارد؛ چرا که چنین اقدامی تنها مشکلات را تشدید خواهد کرد.
- برای اصلاح سطح، انجام مراحل زیر توصیه میشود: لایه سطحی معیوب را با سنگزنی مجدد (با استفاده از همان مرحله سنگزنیِ پیش از پرداخت) بردارید. در مراحل پرداخت، از فشار کمتر و مدتزمان کوتاهتری نسبت به شرایطی که مشکل در آن رخ داده بود، استفاده کنید.
ایجاد حفرههای ریز (Pitting)
حفرههای بسیار کوچک (سوراخهای سوزنیشکل) که ممکن است روی سطح صیقلیافته ایجاد شوند، معمولاً ناشی از وجود ناخالصیهای غیرفلزی یا کاربیدهای سختی هستند که در حین فرآیند پرداخت (پولیش) از سطح کنده شدهاند. این پدیده همچنین میتواند بر اثر ذرات سختی ایجاد شود که در یک زمینه (ماتریکس) نرمتر قرار گرفتهاند؛ چرا که در حین پرداخت، مادهی زمینه با سرعتی بیشتر از ذرات سخت برداشته میشود. عمل پرداخت بهتدریج زیرِ ذرات سخت را خالی میکند تا جایی که این ذرات در اثر ادامه عملیات پرداخت، از دلِ ماده کنده میشوند. این مشکل اغلب هنگام استفاده از خمیر الماس با اندازه ذرات کمتر از ۱۰ میکرومتر و ابزارهای پرداخت نرم (مانند نمد یا برس) بروز میکند. در صورت بروز این مشکل، اقدامات زیر باید انجام شود:
- سطح را با دقت و با استفاده از آخرین مرحله سنگزنی (پیش از مرحله پرداخت) مجدداً سنگزنی کنید.
- از ابزاری سخت و زبر استفاده کرده و فرآیند پرداخت را تکرار نمایید.
هنگام استفاده از ذراتی با اندازه ۱۰ میکرومتر یا کوچکتر:
- باید از بهکارگیری نرمترین ابزارهای پرداخت (پولیش) خودداری شود.
- فرایند پرداخت باید در کوتاهترین زمان ممکن و با کمترین فشار ممکن انجام گیرد.
اندازهگیری زبری و کیفیت سطح
کیفیت سطوح صیقلیشدهی قالبها بهطور سنتی با چشم غیرمسلح ارزیابی میشود و یا زبری آنها با استفاده از پروفیلسنجهای مکانیکی اندازهگیری میگردد؛ این ویژگی معمولاً با مقادیر Ra، Rz و Rt توصیف میشود.
با این حال، این روشها در مقایسه با ابزارهای پیشرفتهترِ اندازهگیری سطحی و زیرسطحی — که قادر به اندازهگیری در مقیاس کسری از نانومتر هستند — هم ذهنی (وابسته به قضاوت) و هم غیرقطعی محسوب میشوند. استفاده از تجهیزات اندازهگیری سهبعدی با وضوح بالاتر، امکان اندازهگیری دقیقترِ سطحِ قالبهایی با هندسههای پیچیده را فراهم میآورد؛ امری که به نوبه خود امکان انجام کنترلهای کمیِ کیفیت سطح را میسر میسازد.
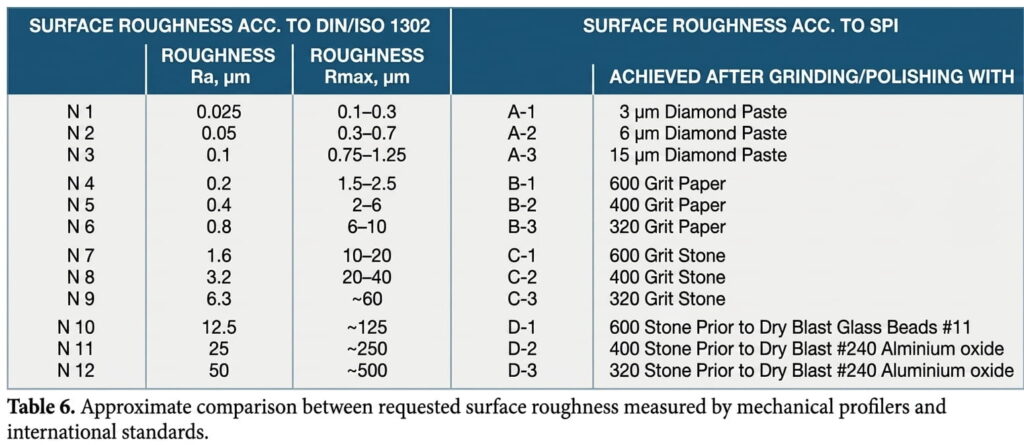
جدول ۶. مقایسه تقریبی میان زبری سطحِ مورد نظر (اندازهگیریشده با پروفیلسنجهای مکانیکی) و استانداردهای بینالمللی.
ارزیابی سطح بر اساس پارامترهای زبری
مزیت اندازهگیری سطوح، هم امکان بررسی آنها در مقیاسهای میکرو و نانو است و هم روشی برای ارزیابی کمی آنها. اما حجم بسیار زیادی از پارامترهای دوبعدی و سهبعدی (که به ترتیب با حروف R و S مشخص میشوند) وجود دارد؛ بنابراین چگونه میتوان تشخیص داد که کدامیک باید مورد استفاده قرار گیرد؟
پارامترهای دوبعدی که معمولاً با استفاده از پروفیلسنج (پروفایلر) مکانیکی به دست میآیند، میتوانند برای تعیین کمی کیفیت سطح در دامنهای محدود به کار روند. رایجترین پارامتر در کارهای عملی مرتبط با قالبها، مقدار Ra است که میانگین ارتفاع سطح اندازهگیریشده را توصیف میکند. با این وجود، این پارامتر توصیف نسبتاً ضعیفی از سطح قالب ارائه میدهد، زیرا نقصهای کوچکتر و بافتهای خاص در فرآیند میانگینگیری مستهلک شده و یا شناسایی نمیشوند (به شکل ۸ مراجعه کنید).
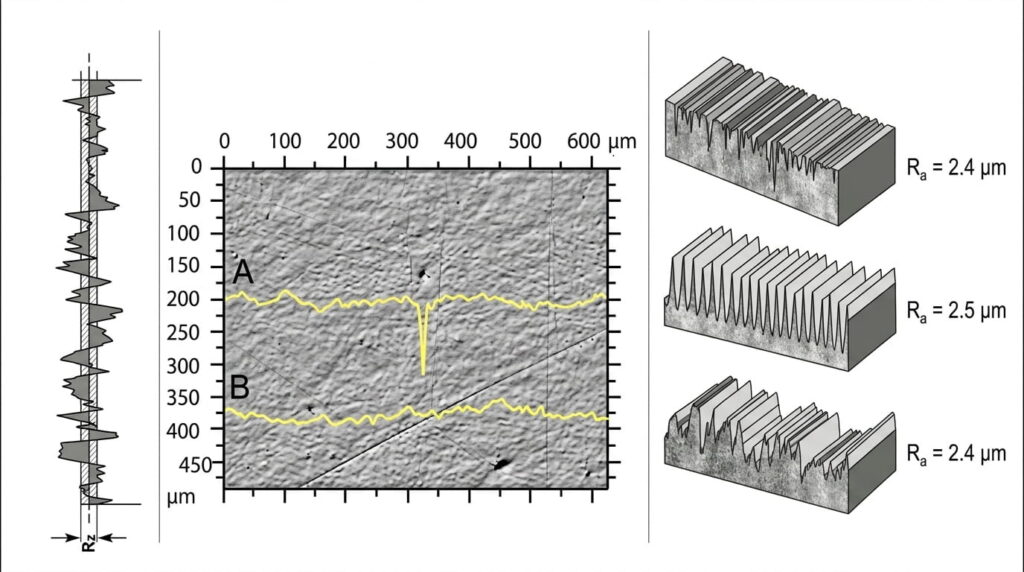
شکل 8 .
Ra – میانگین انحراف حسابی پروفیل، برابر با میانگینِ قدر مطلقِ انحرافِ پروفیل (y) در محدوده طول مرجع (l) است.
منبع: تصویر سمت چپ برگرفته از کتاب «سطوح زبر» (Rough surfaces) اثر تی. آر. توماس، ویرایش دوم است.
پروفیلهای A و B یکی از معایب اصلی پروفیلسنجی دوبعدی را نشان میدهند؛ A – سطحی دارای تخلخل، و B – سطحی «بدون نقص»؛ بدین معنا که نتایج بهشدت به محلِ برداشتِ پروفیل وابستهاند.
نمایش توپوگرافیهای مختلف سطح با مقدار Ra یکسان؛ یعنی مقدار Ra بهتنهایی برای توصیف کامل ساختار سطح کافی نیست. منبع: تصویر برگرفته از کتاب «سطوح زبر» اثر تی. آر. توماس، ویرایش دوم.
ابزارهای اندازهگیری و تکنیکهای تحلیل موجود برای تعیین کمی توپوگرافیهای سطحی مهندسیشده
پروفیلسنج مکانیکی (سوزنی)
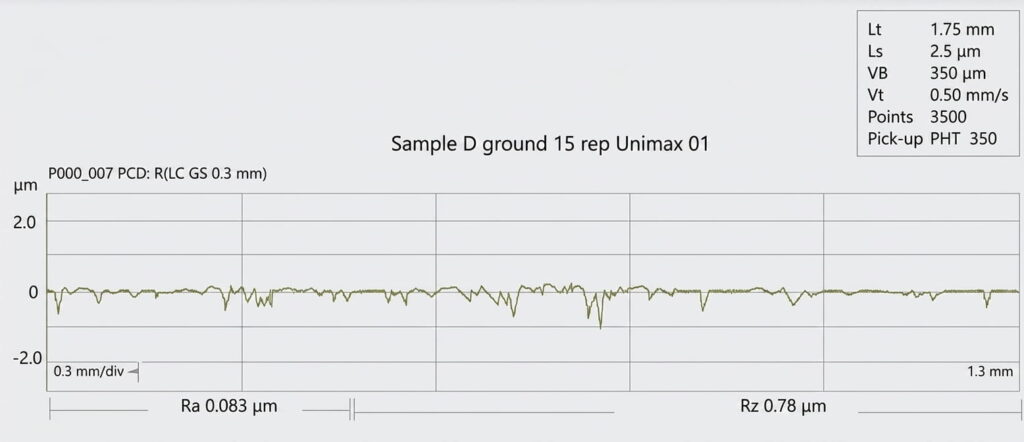
پارامترهای خروجی معمول عبارتاند از Ra (میانگین حسابی مقادیر پروفیل)، Rz (میانگین ارتفاع قله تا دره) و Rmax (یا Rt، یعنی بیشینه ارتفاع قله تا دره). توجه داشته باشید: در بیشتر موارد، مقادیر R بهصورت پیشفرض فیلتر میشوند (که به طول واقعی اندازهگیری و مقدار برش یا Cut-off وابسته است).
اسکترومتر (براقسنج)
سطح مورد نظر روشن میشود و نور بازتابیافته یا پراکندهشده آشکارسازی میگردد. براقسنجهای ساده، بازتاب را در زوایای مشخصی اندازهگیری میکنند، در حالی که پراکنشسنجها کل بازتاب را در نظر میگیرند.
دادههای پراکندگی باید از طریق راستیآزمایی با سایر دستگاههای اندازهگیری، با دادههای زبری مرتبط شوند. خروجی معمول شامل مواردی همچون میانگین مقادیر RMS، نسبت بازتاب پخشی (دیفیوز) یا بازتاب نور در زاویهای مشخص است.
تداخلسنج
انحرافات ارتفاعی با استفاده از الگوهای تداخلی شناسایی میشوند؛ الگوهایی که از برهمکنش دو پرتو نور بازتابیافته — یکی از سطح نمونه و دیگری از یک سطح مرجع — پدید میآیند. با استفاده از این روش، میتوان عوارض سطحی را با وضوح مکانی تا ۱ میکرومتر و دقت ارتفاعی در مقیاس زیر-نانومتر تشخیص داد. این تکنیک به دلیل حساسیت به ارتعاش، عمدتاً در محیطهای آزمایشگاهی کاربرد دارد، اما نسل جدیدی از تجهیزات در حال ظهور است که امکان انجام اندازهگیریهای درونخطی (in-line) را فراهم میسازد. خروجیهای معمول این روش شامل نقشههای سهبعدی و پارامترهای سطحیِ مساحتی (مانند Sa و St که به ترتیب معادل پارامترهای Ra و Rt هستند) میباشد. همچنین، دستههای دیگری از پارامترها، از جمله پارامترهای مساحتی، حجمی و عملکردی نیز قابل استخراج هستند.
میکروسکوپ کانفوکال
این روش با استفاده از مجموعهای از تصاویر ثبتشده در ارتفاعهای مختلف، نقشههای سهبعدی ایجاد میکند و نقاطی را که خارج از فوکوس هستند، نادیده میگیرد. این تکنیک برای سطوحی که زبری آنها بیش از حدِ کیفیت اپتیکی است، مناسبتر میباشد. خروجیهای معمول شامل نقشههای سهبعدی و پارامترهای سطحی (مساحتی) هستند (مانند Sa و St که به ترتیب معادل Ra و Rt میباشند). همچنین خانوادههای دیگری از پارامترها نیز در دسترس هستند، از جمله پارامترهای مساحتی، حجمی و عملکردی.
SEM/EDS
یک باریکه الکترونی متمرکز، سطح را به صورت جاروبخطی (راستر) اسکن میکند؛ الکترونهای پرانرژی با اتمهای نمونه در عمقی بین چند نانومتر تا چندین میکرومتر از سطح برهمکنش میکنند، یعنی پدیدههای پراکندگی رخ میدهد (الکترونهای اولیه انرژی از دست میدهند و/یا تغییر مسیر میدهند). الکترونهای گسیلشده توسط آشکارسازهای مختلف جمعآوری میشوند. دستگاه EDS که نوعی طیفسنج پرتو ایکس است، امکان آنالیز عنصری را فراهم میسازد. خروجیهای معمول شامل کنتراست توپوگرافی (مبتنی بر SE)، کنتراست شیمیایی (مبتنی بر BSE) و ترکیب فازی (مبتنی بر پرتو ایکس) است.
میکروسکوپ نیروی اتمی
به طور ساده میتوان آن را به عنوان یک قلم یا پروفایلر کوچک توصیف کرد که با نوکهای پروب بسیار کوچکی کار میکند که به سختی سطح را لمس میکنند و در نتیجه وضوح سهبعدی نزدیک به سطح اتمی ایجاد میکنند. خروجی معمول، نقشههای سهبعدی و پارامترهای سطح واقعی است.
انتخاب تجهیزات اندازهگیری و مشخصات کلی
| GENERAL SPEC./DEVICE | LIGHT OPTICAL MICROSCOPE | STYLUS | INTERFEROMETER | CONFOCAL | SEM/EDS | ATOMIC FORCE MICROSCOPE | GLOSSMETER |
| Resolution (m) | xy: 10-7
z: 10-6 |
xy: 10-6 – 10-4
z: 10-9 |
xy: 10-6
z: 10-10 |
xy: 10-6
z: 10-7 |
xy: 10-9
z: 10-9 |
xy: 10-10
z: 10-12 |
– |
| Measurement area | μm–mm | μm–cm | μm | μm–mm | μm–mm | μm | μm–mm |
| Height info | No | No | Yes | Yes | No | Yes | Possible |
| 2D/3D | 2D | 2D | 3D | 3D | 2D/3D | 3D | – |
| Component analysis | No | No | No | No | Yes | No | |
| Usability | Good | Good | Mid | Mid | Bad | Bad | Good |
| Measurement time | – | Long | Short | Mid | Long | Long | Short |
| Size of workpiece | Device dependent | Unlimited | Device dependent (often up to 2–10 kg) | Device dependent (often up to 2–10 kg) | mm–cm | Device dependent | Unlimited |
| Other | Standardised methods for cleanliness dermination | Risk of surface damage, fragile stylus/pick-up | Sensitive to vibrations | Large depth of focus, problems with artefacts | Work in vacuum, needs solid and conducting samples, ability to image undercuts | Noise sensitive, fragile stylus/pick-up | Only average roughness data |
جدول ۷. ارقام ارائهشده صرفاً باید به عنوان راهنما در نظر گرفته شوند.
رایجترین عیوب مشاهدهشده هنگام پرداخت (پولیشکاری) در بروشور شرکت Uddeholm با عنوان «جدول عیوب و نکاتی برای پرداخت سطوح فولادی با جلای بالا» (High Gloss) شرح داده شدهاند.
جدول عیوب Uddeholm
- حفرهدار شدن : سوراخهای پراکنده (پینی) در قسمت عمده سطح پراکنده شدهاند.
نکات
- زمان پرداخت را کوتاه کنید (از مراحل کافی اما کوتاه استفاده کنید)
- از فشار کمتری استفاده کنید
- از حامل یا ابزارهای سختتر استفاده کنید – ترکیب خمیر الماس و روانکنندهها مهم است
- از حرکات یکطرفه در طول آمادهسازی سطوح خودداری کنید
- قطعه کار را خشک کرده و به درستی نگهداری کنید تا از حملات خوردگی روی سطح جلوگیری شود
- اگر عیوب حفرهدار شدن فقط در یک ناحیه موضعی روی سطوح ظاهر میشود، احتمالاً به دلیل ناخالصیهای موجود در ماده است
- ردپای دنبالهدار (Comet Tails) : حفرههای پراکنده همراه با یک دنباله که در بخش عمدهای از سطح پخش شدهاند.
نکات
- از حرکات یکجهته پرهیز کنید.
- در صورت پرداخت دستی، از سرعت چرخش بالاتری استفاده کنید.
- حفره (HOLE) : حفرهای کوچک با شکل نامنظم یا دایرهای؛ مانند منافذ، سوراخهای بسیار ریز (pinholes) و اثرات ناشی از ذرات ساینده.
نکات
- از فولاد خالصتر (مانند فولاد گرید ESR) استفاده کنید.
- از حاملها یا ابزارهای نرمتر (بدون پرز) استفاده کنید.
- فشار کمتری اعمال کنید.
- استفاده از پارچههای پولیش بدون پرز (napless)، خطر کنده شدن ذرات (pull-out) را کاهش میدهد.
- از پارچه پولیش فاقد فلوراید استفاده کنید.
- شیار (خط و خش) : فرورفتگی طولی با کف گرد یا تخت.
نکات
- قطعه کار، ابزارها و غیره را در فواصل بین مراحل پرداخت تمیز کنید؛ باقیمانده مواد ساینده ممکن است بهطور ناخواسته روی سطح خراش ایجاد کنند.
- اطمینان حاصل کنید که آثار بهجامانده از مراحل آمادهسازی قبلی (مانند رد تراشکاری یا سنگزنی) کاملاً برطرف شده باشند.
- بررسی کنید که آیا سختی [قطعه] بیش از حد پایین نیست.
- ناهمواریها (Relief) : ساختارهای تپهمانند با اشکال هندسی گوناگون که بخش عمدهای از سطح را پوشاندهاند.
نکات
- از فولاد خالصتر (مانند گرید ESR) استفاده کنید.
- از ابزارها یا نگهدارندههای سختتر استفاده کنید.
- فولادی با ساختار همگنتر انتخاب کنید؛ زیرا نواحی نرمتر نسبت به نواحی سختتر، حین پرداخت بیشتر ساییده و صیقلی میشوند (که پیشزمینهای برای بروز عیب «پوستپرتقالی» است).
- مدتزمان پرداخت را کاهش دهید (مراحل پرداخت باید کوتاه اما کافی باشند).
- استفاده از پارچههای پرداخت با اعمال فشار کم، احتمال بروز این مشکل را کاهش میدهد.
- فشار کمتری اعمال کنید.
- برجستگی / برآمدگی : عارضهای کوچک و رو به بیرون، اغلب با شکلی نامنظم، مانند ذرات خارجی (اینکلوژنهای) نمایانشده.
نکات
- از فولاد تمیزتر (با خلوص بالاتر) استفاده کنید
- قطعه کار را تمیز کنید تا از آلودگی سطحی جلوگیری شود
- برای جلوگیری از محبوس شدن ذرات ساینده، از فشار کمتر، ذرات ساینده درشتتر، پارچههای پولیش با خاصیت ارتجاعی بیشتر و یا روانکاری با ویسکوزیته بالاتر استفاده کنید
- پوستپرتقالی (Orange Peel) : وجود ناهمواریهای تصادفی شامل فرورفتگیها و برآمدگیهای ملایم که بخش عمدهای از سطح را پوشاندهاند.
نکات و راهکارها
- کاهش زمان پرداخت (استفاده از مراحل کوتاه اما کافی)
- استفاده از ابزارها یا نگهدارندههای سختتر
- اعمال فشار کمتر
- افزایش روانکاری برای خنکسازی سطح
- موجدار شدن (Waviness) : وجود فرورفتگیها و برآمدگیهای طولی و نرم که بخش عمدهای از سطح را پوشاندهاند.
نکات
- از ابزارهایی استفاده کنید که تماس مناسبی با سطح دارند.
- در صورت بروز موجدار شدن، به مرحله نخست پرداخت بازگردید و از ابزاری بزرگتر استفاده کنید که با هندسه سطح مورد نظر تناسب بهتری دارد.
- تغییر رنگ / ایجاد لکه : نواحی تغییررنگیافته؛ برای مثال «لکههای شیریرنگ».
نکات
- ریزساختار ناهمگن نامطلوب است.
- قطعه کار را بلافاصله پس از هر مرحله آمادهسازی تمیز و خشک کنید؛ از بهکارگیری آب داغ خودداری نمایید.
- هوای فشرده ممکن است حاوی روغن یا آب باشد که میتواند بر سطح قطعه تأثیر بگذارد.
- پس از پرداختکاری (پولیش)، سطح را بپوشانید و به شیوه مناسب نگهداری کنید.
- از داغ شدن بیش از حد در مراحل قبلی آمادهسازی که ممکن است در حین فرآیند پرداختکاری نمایان شود، پرهیز کنید.
- کدری (Haze) : نواحیای که براقیت کمتری نسبت به سطوح اطراف دارند (ظاهری شبیه به «یخزدگی نقرهفام»).
نکات
- از فولادی با خواصِ مادهی یکنواخت استفاده کنید (مثلاً فولادی که فاقد خوشههای دانهبندی در جهتهای مختلف و/یا نوسانات سختی باشد).
- ممکن است با مراحل پردازش قبلی (مانند عملیات فرزکاری یا جوشکاری) مرتبط باشد.
- حذف یا انجام نشدن آخرین مرحله پرداخت (پولیش).
- سطح آلوده (حامل نامناسب، روانکاری نادرست یا استفاده از خمیر الماس نامناسب).
- اثر سوختگی : تخریب فیزیکی ناشی از دمای بیشازحد سطح در حین آمادهسازی آن. روی سطح نمونه، سه نقص مختلف نشان داده شده است: برای مثال، نواحی تیره متمایل به آبی ناشی از فشار زیاد در حین پرداختکاری (پولیش)، سوختگیهای نقطهای ناشی از فرآیند ماشینکاری تخلیه الکتریکی (EDM)، و سوختگیهای خطی و لایهای ناشی از سنگزنی، جوشکاری یا سایر عملیاتها.
نکات
- برای خنکسازی قطعه کار در حین آمادهسازی سطح، از روانکار استفاده کنید.
- در حین آمادهسازی سطح، فشار و/یا سرعت کمتری به کار بگیرید.
- ترک (Crack) : فرورفتگی خطی با کفِ تیز.
نکات
- ترکها ناشی از تجمع تنشهای سطحی در حین فرآیند ساخت هستند؛ یعنی باید روش آمادهسازی و یا فرآیند ساخت را تغییر داد.
جمعبندی و توصیههای عملیاتی سایا
- بیشترین بازگشت سرمایه در پولیشکاری، از سرمایهگذاری روی سنگزنی اولیه باکیفیت میآید، نه افزایش زمان پرداخت نهایی
- انتخاب گرید فولاد با خلوص بالا (ESR/PM) برای قالبهای با نیاز به جلای بالا، هزینه اولیه بیشتری دارد اما زمان پرداختکاری و نرخ ضایعات را بهشدت کاهش میدهد
- اکثر عیوب رایج (Pitting، Orange Peel) ریشه در فشار زیاد و انتخاب نادرست ابزار دارند، نه لزوماً کیفیت فولاد
برای مشاوره در انتخاب گرید فولاد متناسب با نیاز پرداختکاری پروژه شما، یا هماهنگی عملیات حرارتی پیش از پولیش، با تیم فنی سایا در تماس باشید.
منابع
- Uddeholms AB, Polishing of Uddeholm Mould Steel, نسخه ۷، مارس ۲۰۲۱ (Edition 7, 03.2021)Uddeholms AB، صیقل فولاد قالب Uddeholm، نسخه ۷، مارس ۲۰۲۱ (ویرایش ۷، ۰۳.۲۰۲۱)
- Uddeholm, Defect Chart and Hints for High Gloss Polishing of Steel Surfacesاوددهولم، نمودار نقص و نکاتی برای صیقل دادن سطوح فولادی با درخشش بالا
هر دو بروشور با همکاری گروه پژوهشی سطوح کاربردی (Functional Surfaces Research Group)، دانشگاه هالمستاد، سوئد تهیه شدهاند.